


HAIFEI, sac paneller, dolaplar, takviye çubukları, cihaz donanımı, oluklu borular ve sızdırmaz metal bileşenler için direnç kaynağı ekipmanları geliştirmektedir.
Bu sayfada gösterilen projelerde MFDC punta kaynağı, kapasitör deşarj kaynağı, direnç dikiş kaynağı ve robotik kaynak otomasyonu kullanılmaktadır.
Makine yapısı, takımlama ve kaynak parametreleri iş parçası malzemesine, kalınlığına, kaynak pozisyonuna, yüzey gereksinimine ve üretim hedefine göre seçilir.
İş Parçası Çiziminizi Gönderin
Bir Bakışta Metal İmalat Kaynak Projeleri
Aşağıdaki altı proje ayrı nokta kaynaklarını, ince kaplamalı sac için kısa darbeli kaynağı, sürekli çevresel dikişleri ve düzensiz yolların otomatik kaynağını kapsamaktadır.
| Başvuru | Ana Kaynak Zorluğu | Kaynak İşlemi | Teçhizat |
| Büyük ve düzensiz metal levha parçalar | Zor destek ve sınırlı kaynak açıları | MFDC nokta kaynağı | Kaldırma platformlu punta kaynak makinesi |
| Gaz yalıtımlı şalt dolapları | Düzensiz kaynak oluşumu ve kabin distorsiyonu | Kontrollü punta kaynağı | Özel kabine nokta kaynak makinesi |
| Mikrodalga donanım bileşenleri | İnce galvanizli sac ve kaplama hasarı | Kondansatör deşarj kaynağı | Mikrodalga donanım kaynak makinesi |
| Paslanmaz çelik oluklu borular | İnce duvarlar, deformasyon ve süreksiz dikişler | Direnç dikiş kaynağı | Oluklu boru dikiş kaynakçısı |
| Sac metal takviye kaburgaları | Dar kaburga konumlandırması ve çoklu kaynak noktaları | MFDC nokta kaynağı | Takviye kaburga nokta kaynakçı |
| Yalıtımlı muhafazalar ve basınç bileşenleri | Düzensiz yollar ve tutarsız manuel kaynaklama | Robotik dikiş kaynağı | Robotik dikiş kaynağı iş istasyonu |
İşlem yalnızca bileşen adına göre seçilemez. Makine belirtilmeden önce malzeme kalitesi, kaplama, kalınlık, kaynak erişimi ve kabul kriterleri gözden geçirilmelidir.
Metal İmalat Kaynak Sorunları Nerede Başlar?
İnce Paneller Kaynak İşaretlerini Bozabilir veya Gösterebilir
Kaynak akımı, kuvveti ve süresi doğru şekilde eşleşmediğinde metal levha panellerde girintiler, yanık izleri, renk değişiklikleri veya yerel deformasyonlar oluşabilir.
Bu özellikle montajdan sonra panelin arka tarafı görünür durumda kaldığında önemlidir. Elektrot şekli, fikstür desteği ve kaynak sırası birlikte dikkate alınmalıdır.
Kaplamalı Sac Kontrollü Bir Süreç Penceresi Gerektirir
Çinko kaplamalar kaynak sırasında temas direncini ve ısı oluşumunu etkileyebilir. Dengesiz temas, dışarı taşmaya, kaplama hasarına, yüzey izlerine veya tutarsız kaynaşmaya yol açabilir.
Proses, üretim için sağlanan gerçek kaplama, malzeme kalınlığı ve yüzey durumu kullanılarak test edilmelidir.
Somunlar ve Bağlantı Elemanlarının Doğru Konumlandırılması Gerekir
Somun eğilmiş veya merkezden kaçmışsa güçlü bir çıkıntı kaynağı yeterli değildir. Kötü konumlandırma, montaj sırasında cıvata sıkışmasına, çapraz diş açılmasına veya eşit olmayan sıkmaya neden olabilir.
Somun çıkıntıları, yerleştirme pimi, elektrot hizalaması, kaynak kuvveti ve fikstür yapısının tamamı bitmiş bağlantıyı etkiler.
Tel Ürünler Kaynak Sırasında Hareket Edebilir veya Yanabilir
İnce tel, paslanmaz çelik ağ ve dokuma metal ürünler elektrot basıncı altında kayabilir. Aşırı enerji teli yakabilir, yetersiz enerji ise zayıf bir bağlantı oluşturabilir.
Özel yerleştirme araçlarına ve kısa, tekrarlanabilir bir kaynak döngüsüne sıklıkla ihtiyaç duyulur.
Sürekli Derzler Sızdırmazlık Açısından Değerlendirilmelidir
Görsel olarak sürekli bir dikiş otomatik olarak sızdırmaz değildir. Tekerlek hizalaması, kaynak parçaları arasındaki örtüşme, basınç, akım ve ilerleme hızının tümü dikiş kalitesini etkiler.
Bitmiş bileşenin hava veya sıvı içermesi gerektiğinde, kabul planına tanımlanmış bir sızıntı testi dahil edilmelidir.
Büyük Bileşenlerin Desteklenmesi ve Konumlandırılması Zordur
Dolap panelleri, asansör panelleri ve düzensiz sac yapılar farklı açılarda birden fazla kaynak gerektirebilir. Bileşenin tekrar tekrar döndürülmesi ve yeniden konumlandırılması konum hatalarına neden olabilir ve kullanım süresini artırabilir.
Bileşene göre bir kaldırma platformu, hareketli kaynak kafası, çok kafalı düzenleme veya robotik iş istasyonu düşünülebilir.
Öne Çıkan Metal İmalat Kaynak Projeleri
Bu altı proje, WUXI HAIFEI'nin gerçek iş parçasına göre kaynak işlemini, makine yapısını ve takımları nasıl seçtiğini gösteriyor. Müşteri gereksinimleri ve ayrıntılı çözüm için her vaka sayfasını ziyaret edin.
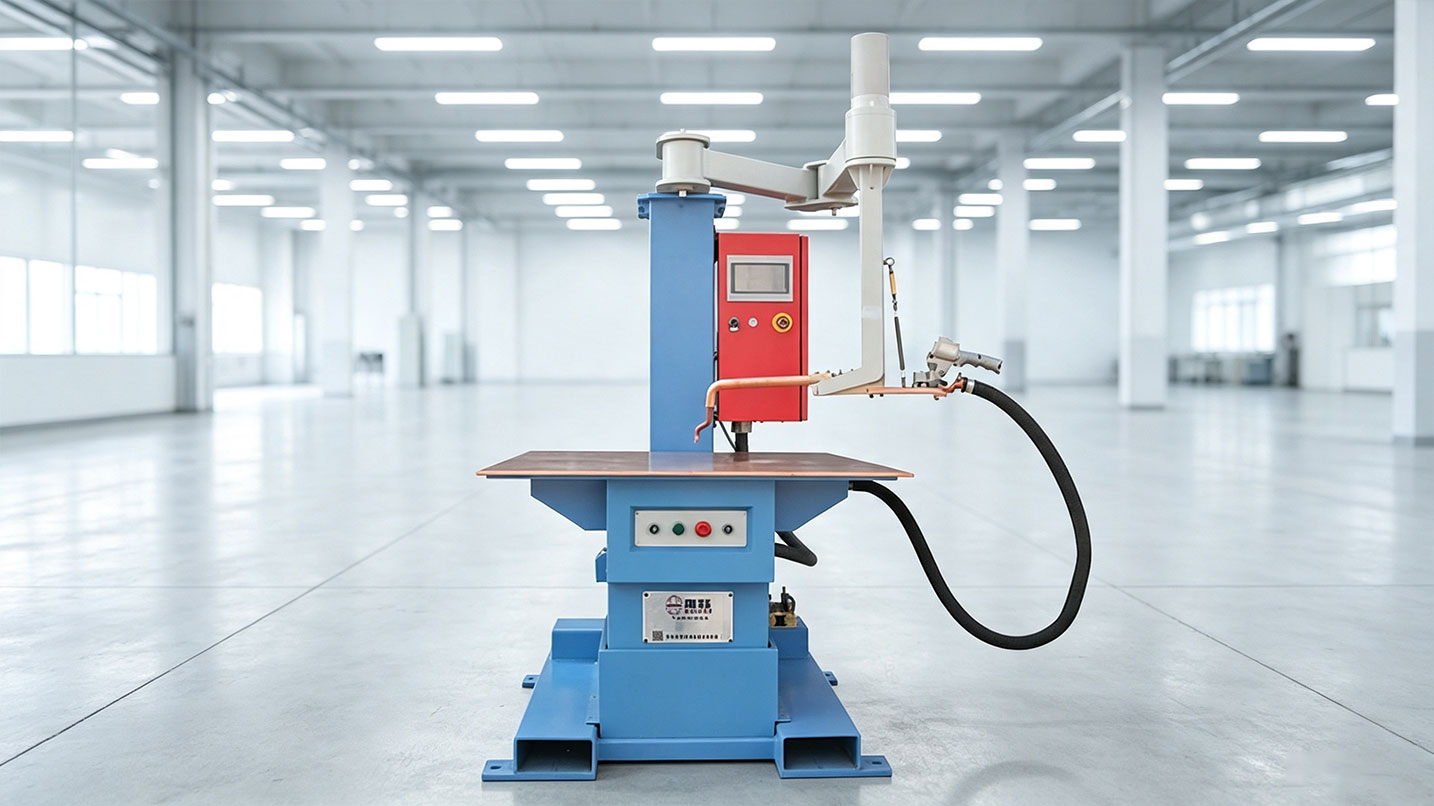
Büyük Sac Parçalar için Kaldırma Platformlu Punta Kaynağı
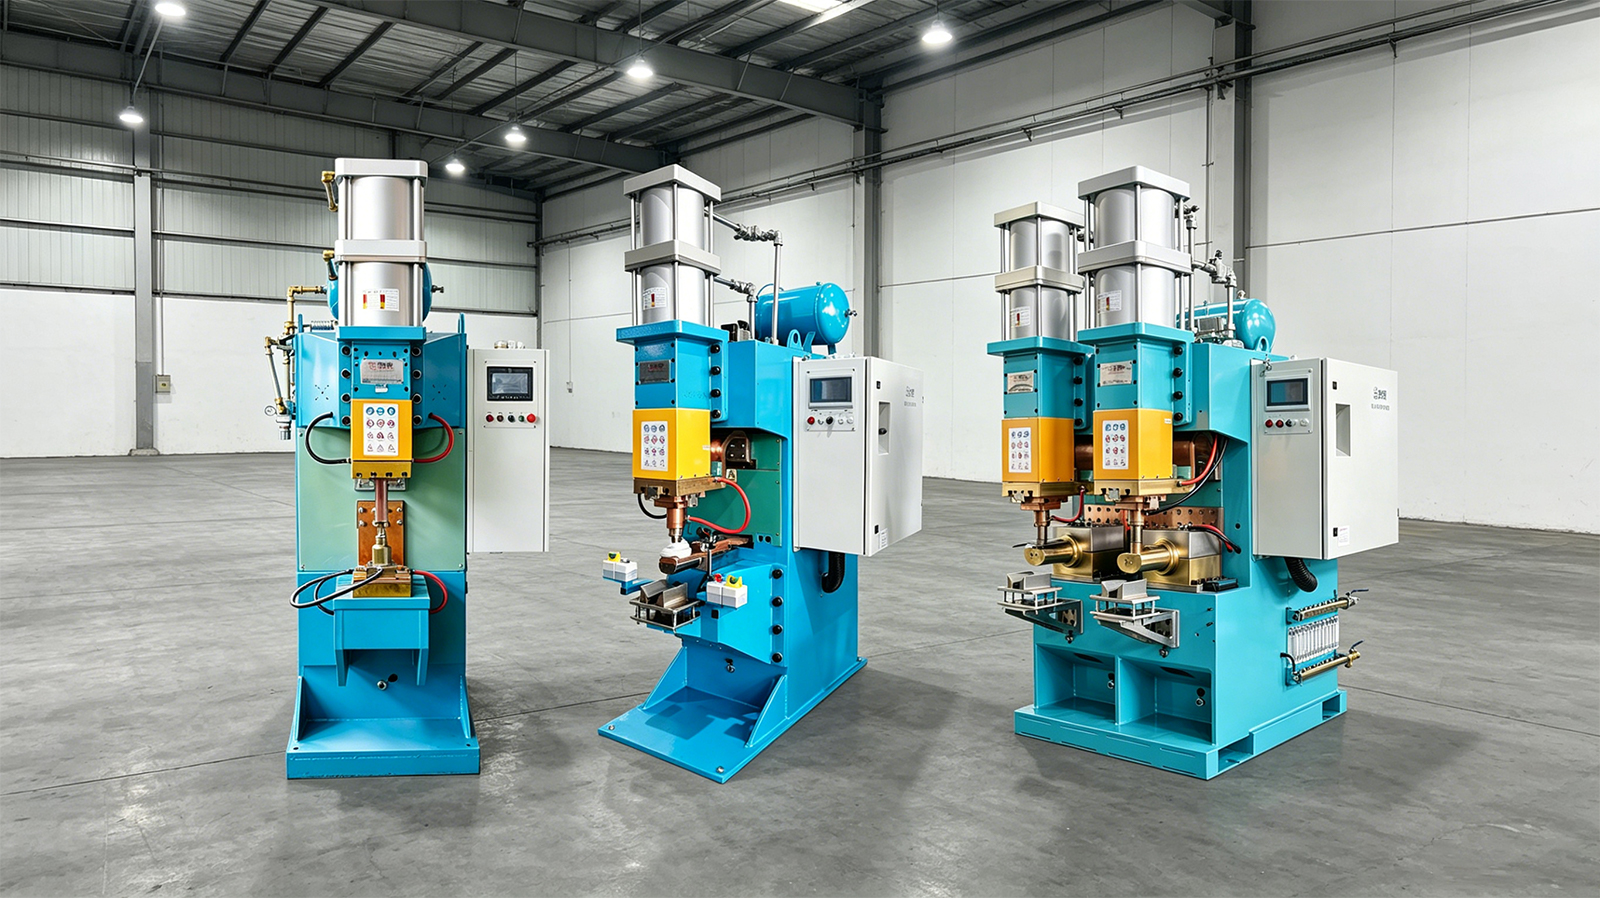
Bu MFDC nokta kaynak makinesi, ayarlanabilir bir platformu esnek bir kaynak kafasıyla birleştirir. Büyük veya düzensiz panelleri destekler ve tekrarlanan kaldırma ve yeniden konumlandırmayı azaltırken yan, eğimli ve çok açılı kaynak konumlarına erişim sağlar.
Gaz Yalıtımlı Şalt Kabinleri için Punta Kaynağı
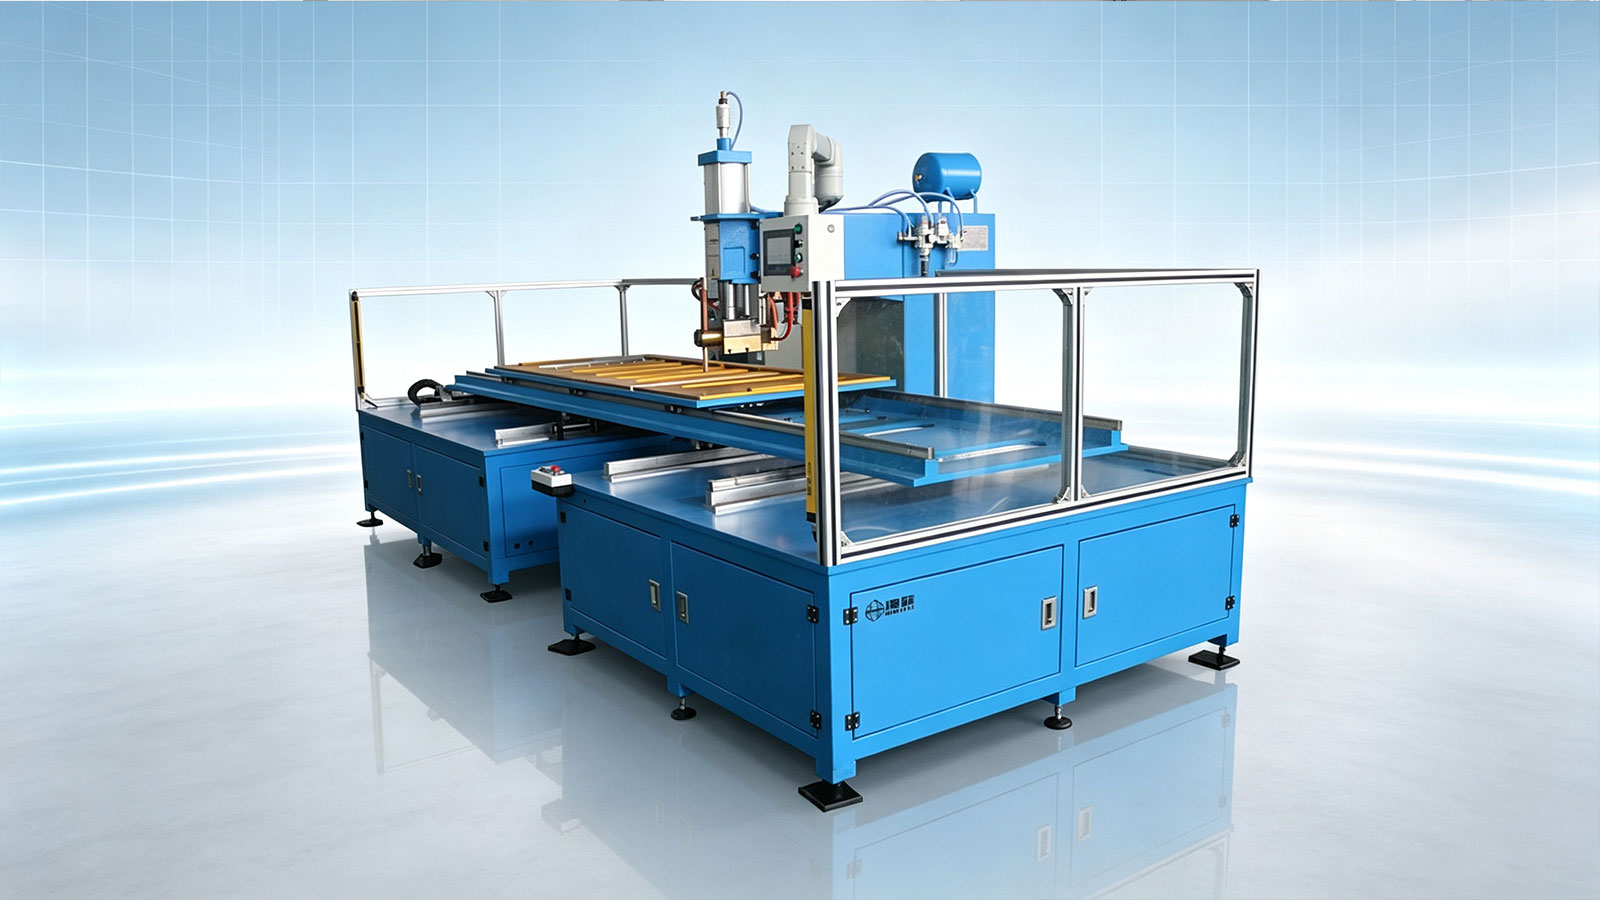
Sistem, dolap çerçeveleri, takviye parçaları ve yalıtılmış sac levha düzenekleri için geliştirilmiştir. Kontrollü kaynak akımı ve basıncı, özel kelepçeleme takımıyla birlikte kaynak tutarlılığının iyileştirilmesine ve kabin distorsiyonunun sınırlandırılmasına yardımcı olur.
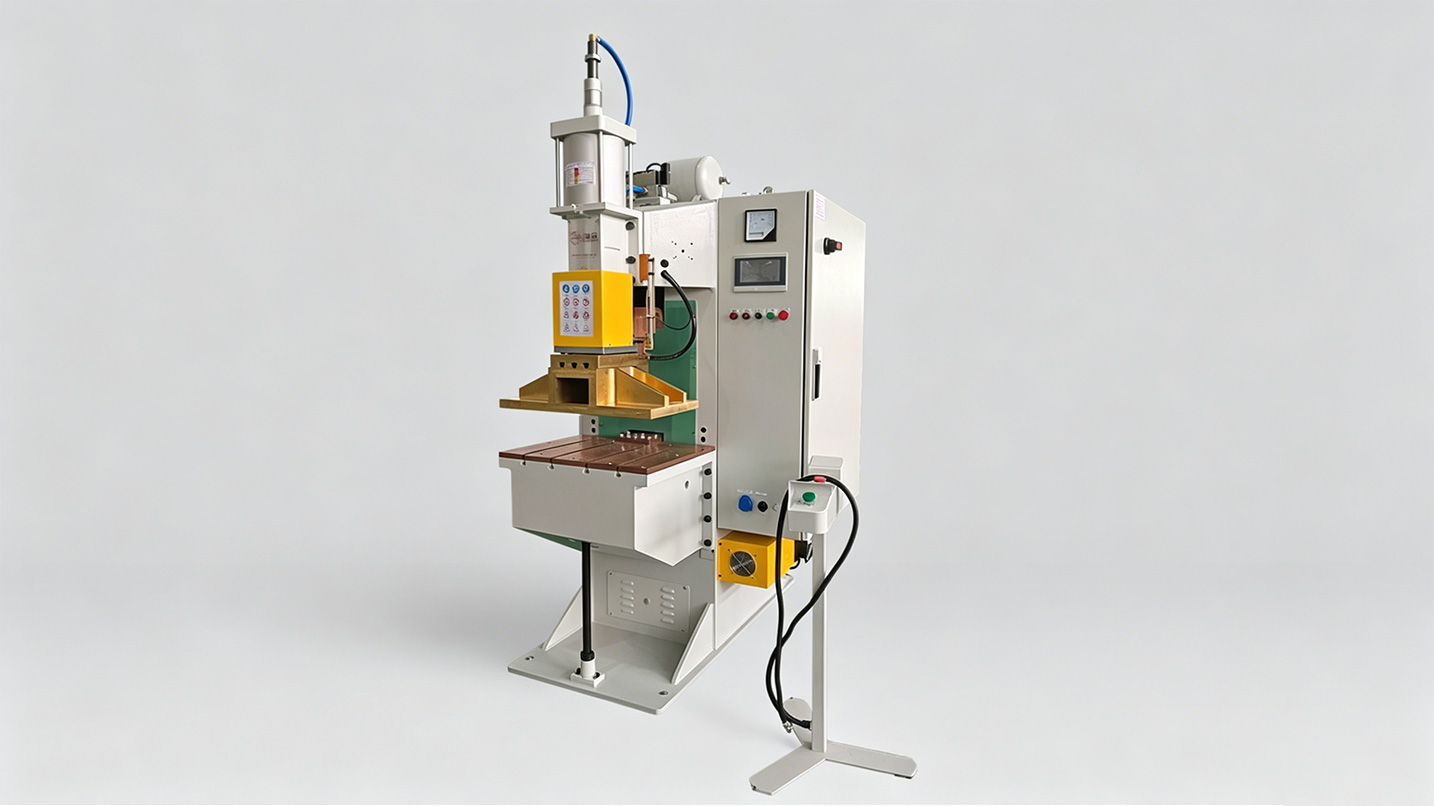
Mikrodalga Donanımı için Kondansatör Deşarj Kaynağı
İnce galvanizli mikrodalga parçalar, kaynağın etrafındaki kaplamayı deforme edebilir veya kaybedebilir. Kapasitör deşarjlı kaynak makinesi braketleri, klipsleri ve topraklama parçalarını birleştirmek için kısa bir enerji darbesi kullanırken çevredeki levhaya ısı transferini sınırlar.
Paslanmaz Çelik Koruge Borular İçin Dikiş Kaynağı
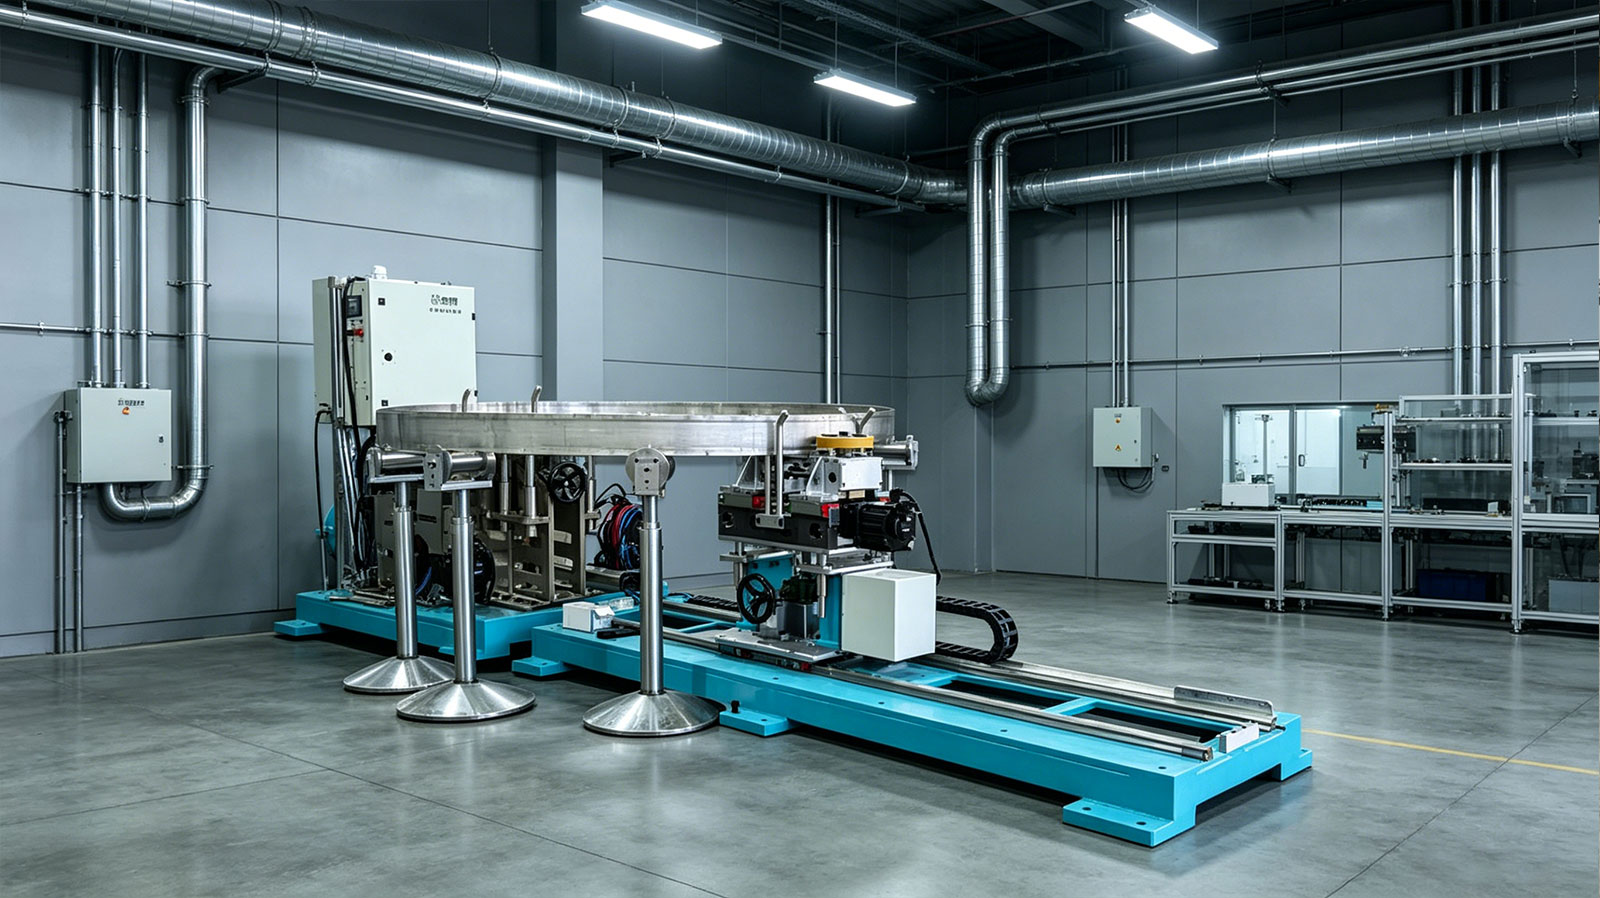
Oluklu boru dikiş kaynakçısı, sürekli bir çevresel dikiş oluşturmak için dönen tekerlek elektrotları ve özel konumlandırma aletlerini kullanır. Akım, basınç, dönüş hızı ve soğutma boru çapına, et kalınlığına ve sızdırmazlık ihtiyacına göre ayarlanır.
Takviye Çubukları için MFDC Punta Kaynağı
Özel aletler dar takviye kirişini konumlandırır ve çevreleyen paneli destekler. Kontrollü kaynak sırası, birden fazla kaynak noktası arasındaki girintiyi, eğrilmeyi ve varyasyonu azaltırken eşit aralıklı kaynaklar üretilmesine yardımcı olur.
Sızdırmaz Metal Bileşenler için Robotik Dikiş Kaynağı
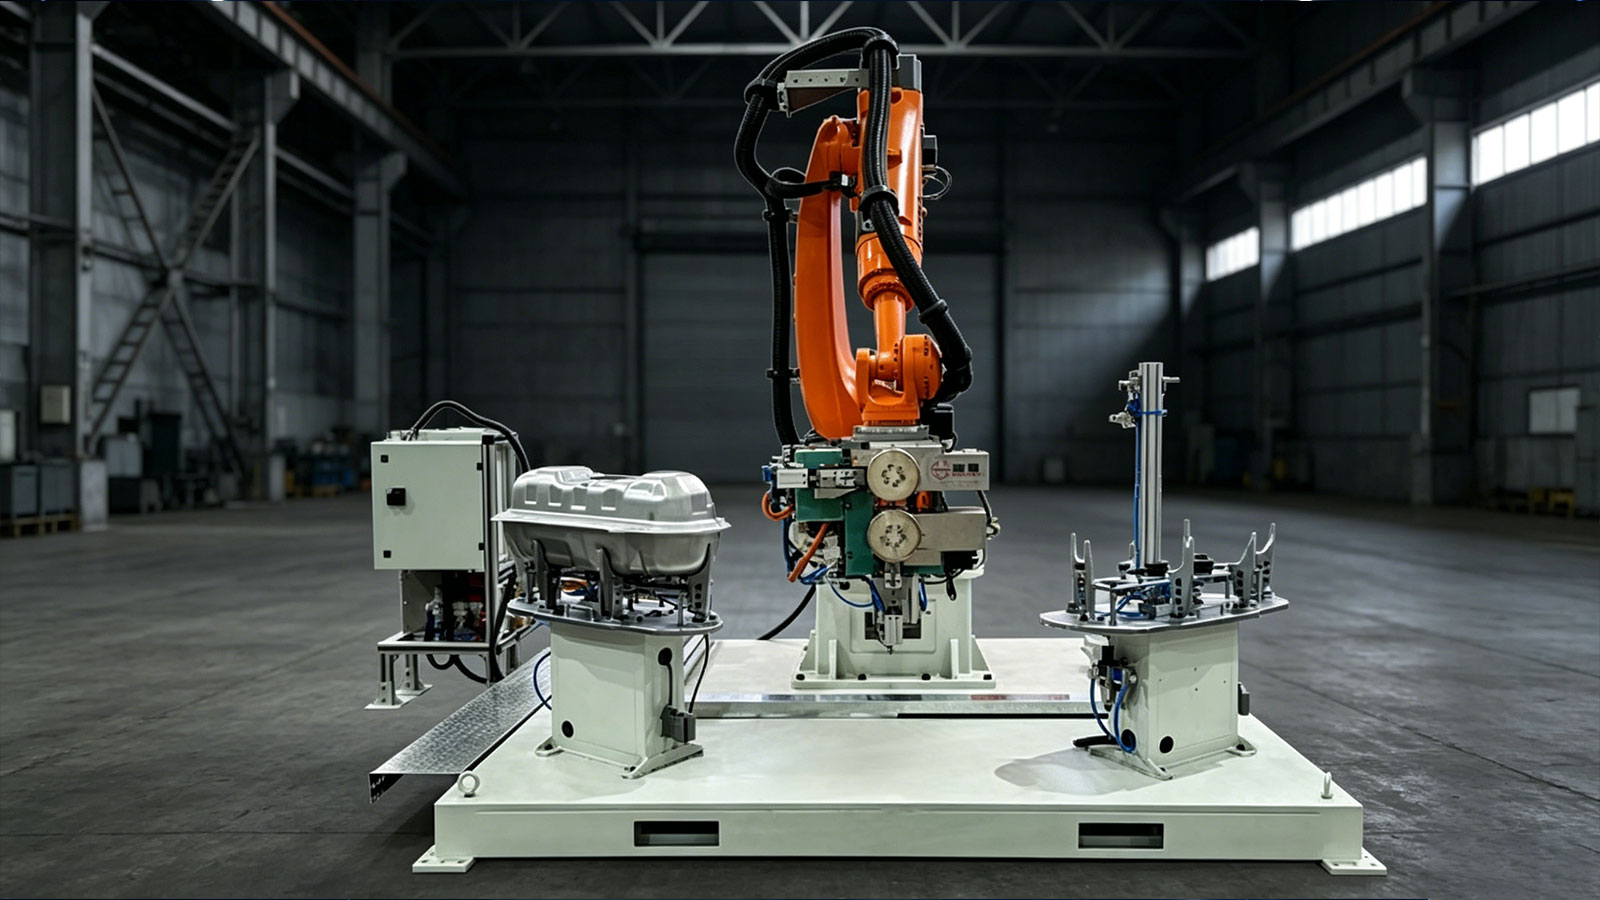
Robotik iş istasyonu muhafazalar, bölmeler ve basınç bileşenleri üzerinde düz, kavisli veya düzensiz bağlantı yolları izler. Programlanmış hareket, kontrollü kaynak parametreleri ve özel donanımlar dikiş sürekliliğini ve tekrarlanabilirliğini artırır.
SSS
S: Metal imalatında hangi kaynak işlemleri kullanılıyor?
C: Nokta kaynağı, ayrı metal levha bağlantıları ve takviye kaburgaları için kullanılır. Kondansatör deşarj kaynağı ince kaplamalı parçalar için değerlendirilebilirken, sürekli birleşimler için dikiş kaynağı kullanılır. Robotik kaynak düzensiz veya kavisli yollar için düşünülür.
S: Kaldırma platformlu punta kaynak makinesi nedir?
C: Büyük veya düzensiz bileşenleri destekleyen, ayarlanabilir çalışma tablasına sahip bir nokta kaynakçıdır. Kaynak mekanizması farklı kaynak konumlarına ve açılarına ulaşacak şekilde konumlandırılabilir.
S: Mikrodalga parçaları için neden kapasitör deşarj kaynağı kullanılmalı?
C: Kısa deşarj döngüsü, ısıyı kaynağın yakınında yoğunlaştırır ve ince galvanizli saca uzun süreli ısı transferini sınırlar. Nihai proses, gerçek kaplama ve bileşen kalınlığı kullanılarak test edilmelidir.
S: Nokta kaynağı kabini hava geçirmez hale getirebilir mi?
C: Nokta kaynağı, kabin bileşenlerini monte edebilir ve güçlendirebilir, ancak hava geçirmezlik, bağlantının tamamına ve sızdırmazlık tasarımına bağlıdır. Kabinin gazı tutması gerektiğinde sızıntı veya basınç testi gereklidir.
S: İnce oluklu borularda dikiş kaynağı kullanılabilir mi?
C: Evet, boru malzemesi, et kalınlığı, bağlantı tasarımı ve dönüş doğruluğu uygun olduğunda. Akım, tekerlek basıncı, hız ve soğutma, numune testi yoluyla geliştirilmelidir.
S: Robotik dikiş kaynağı ne zaman gereklidir?
C: Kaynak yolunun kavisli, düzensiz veya sabit bir makine ile ulaşılması zor olduğu durumlarda düşünülebilir. Parçalar ve fikstürler programlanmış kaynak için yeterince tekrarlanabilir olmalıdır.
Donanım


