


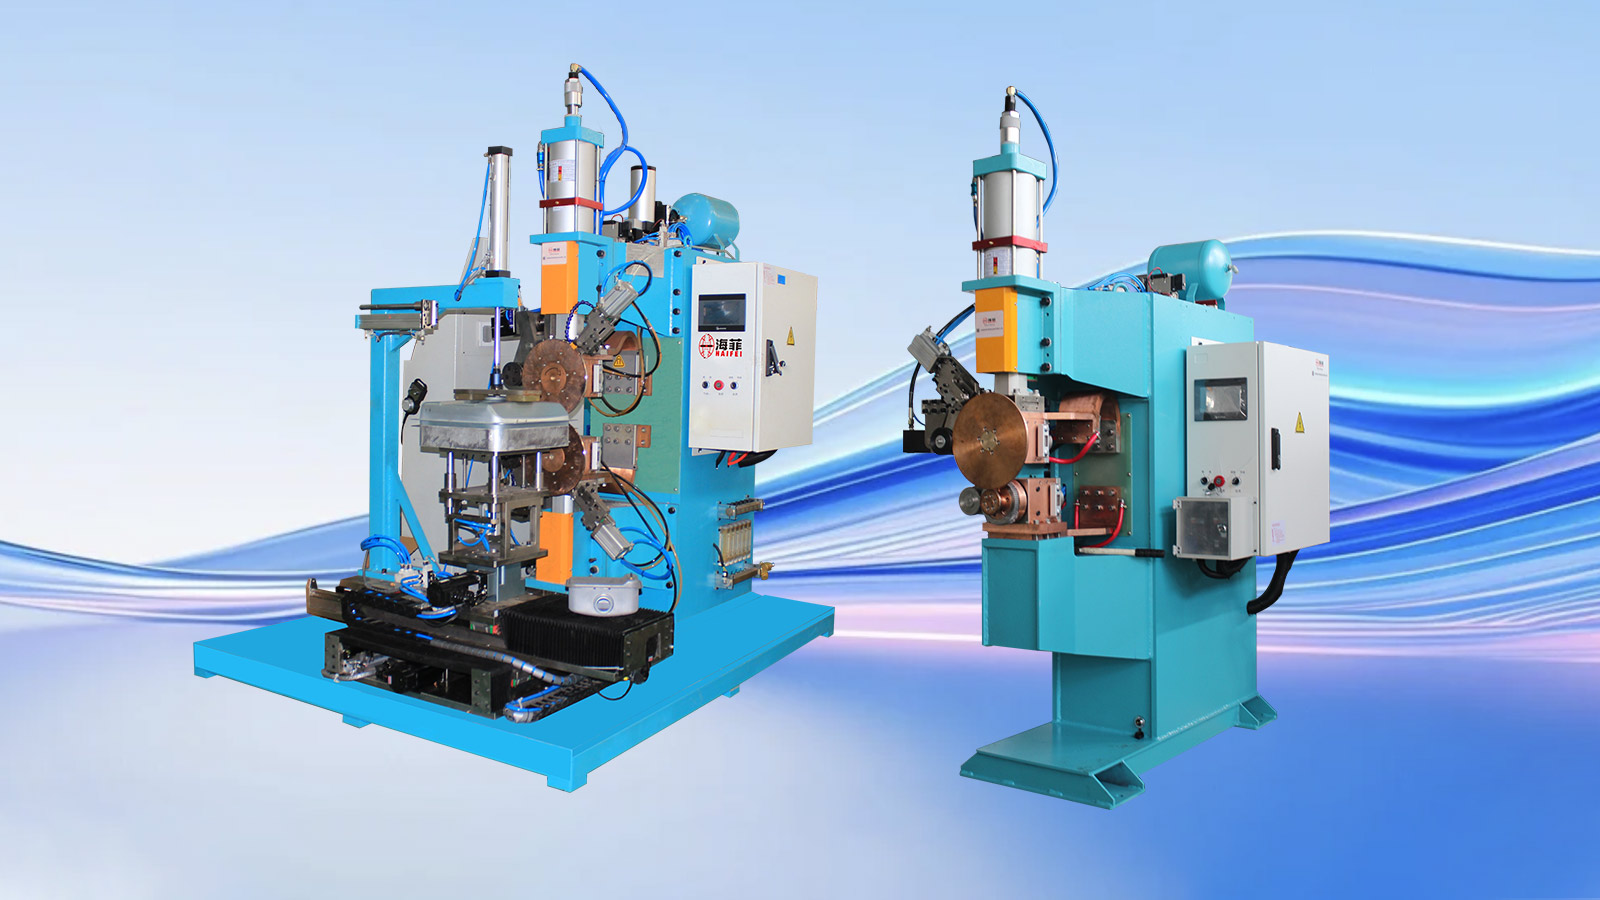
Haifei, bu motosiklet yakıt deposu kaynak çözümünü, farklı motosiklet modelleri için ince{0}}levha yakıt deposu düzenekleri üreten bir üretici için geliştirdi.
Projede özelleştirilmiş bir dikiş kaynağı sistemi, profil-eşleştirme konumlandırma fikstürü ve programlanabilir süreç kontrolü kullanıldı. Çözüm, düzensiz kabuk hizalaması, süreksiz dikişler, aşırı ısı deformasyonu ve üretim partileri arasındaki farklılıkları gidermek için geliştirildi.
Yakıt deposu boyutları, sac kalınlıkları ve bağlantı profilleri farklılık gösterdiğinden, son kaynak makinesi, takımlar ve süreç ayarları müşterinin çizimleri ve örnek{0}kaynak testleriyle onaylanmalıdır.
Yakıt Deposu Çiziminizi Gönderin
Bir Bakışta Proje
|
Proje öğesi |
Detaylar |
| Endüstri | Motosiklet parça imalatı |
| İş parçası | Motosiklet yakıt deposu montajı |
| Ana yapı | Kavisli profillere sahip ince şekillendirilmiş çelik kabuklar |
| Ana kaynak işlemi | Sürekli dikiş kaynağı |
| Ana eklem | Üst ve alt tank kabukları arasındaki bağlantı |
| Teçhizat | Özelleştirilmiş motosiklet yakıt deposu kaynak makinesi |
| Takımlama | Profil-eşleştirme konumlandırması ve destekleyici fikstür |
| Proses kontrolü | Programlanabilir kaynak akımı, basınç, kaynak süresi ve tutma sırası |
| Ana kalite endişeleri | Dikiş sürekliliği, sızıntı riski, deformasyon ve kabuk hizalaması |
| Doğrulama | Örnek kaynak, görsel ve boyutsal inceleme ve ardından müşterinin-belirlediği sızıntı testi |
Bu Motosiklet Yakıt Deposu Kaynak Çözümü Ne İçin Kullanılıyor?
Çözüm, bir motosiklet yakıt deposunun oluşturulmuş üst ve alt kabuklarını birleştirmek için kullanılır.
Bu kabuklar normalde ince duvarlara, kavisli yüzeylere ve düzensiz çevresel bağlantılara sahiptir. Kaynak işlemi, tank gövdesindeki distorsiyonu sınırlandırırken sürekli bir bağlantı oluşturmalıdır.
Ana kabuk bağlantısı dikiş kaynağı kullanılarak tamamlanır. Dönen elektrot çarkları, bağlantıyı takip ederken basınç ve kaynak akımı uygulayarak bir dizi üst üste binen kaynak külçesi üretir. Bu üst üste binen kaynaklar, kapalı bir tank yapısı için gerekli olan sürekli dikişi oluşturur.
Montaj braketleri, takviye parçaları, dolgu bağlantıları ve diğer yardımcı bileşenler farklı kaynak yöntemleri gerektirebilir. Haifei, tek bir işlemi tankın tamamına uygulamak yerine her kaynak pozisyonunu değerlendiriyor.
Müşteri Geçmişi
Müşteri, çeşitli motosiklet modelleri için motosiklet yakıt deposu aksamları üretmektedir.
Ürün yelpazesinde farklı kapasitelerde tanklar, kavisli profiller ve sac konfigürasyonları bulunmaktadır. Bu, her ürün için tek bir sabit fikstür ve tek bir kaynak parametresi setinin kullanılmasını zorlaştırıyordu.
Müşterinin, kaynak ısısını ve basıncını daha tutarlı bir şekilde kontrol edebilecek, iş parçası konumlandırmasını iyileştirebilecek ve tekrarlanan siparişler için proses ayarlarını koruyabilecek bir üretim çözümüne ihtiyacı vardı.
Müşteri Önceki Süreçte Hangi Sorunlarla Karşılaştı?
İnce Tank Kabuklarının Aşırı Deformasyonu
İnce formlu kabuklar ısı birikimine karşı hassastır. Düzensiz veya aşırı ısı girişi şişkinliğe, yerel çökmeye, kenarın kalkmasına veya genel bükülmeye neden olabilir.
Deformasyon sadece görünümü etkilemez. Ayrıca sonraki montaja müdahale edebilir ve bağlantı noktası boyunca eşit olmayan temas oluşturabilir.
01
Tutarsız Kabuk Konumlandırması
Önceki yükleme ve sıkıştırma yöntemi büyük ölçüde operatöre bağlıydı.
Üst ve alt kabuklar aynı referans noktalarına göre konumlandırılmadığında bağlantı boşluğu ve örtüşme değişti. Bu, dikiş genişliğinde, kaynak konumunda ve yerel ısı girdisinde değişikliklere neden oldu.
02
Süreksiz veya Eksik Kaynaklar
İki kabuk arasındaki dengesiz hareket ve tutarsız temas, eksik füzyona, küçük gözeneklere veya süreksiz bölümlere neden olabilir.
Dışarıdan kabul edilebilir görünen bir kaynakta yine de küçük bir sızıntı yolu bulunabilir. Bu nedenle görsel muayene müşterinin belirlediği sızdırmazlık testinin yerini alamaz.
03
Kararsız Kaynak Enerjisi ve Basıncı
Kaynak akımındaki, elektrot basıncındaki veya ilerleme hızındaki değişiklikler nüfuziyeti ve dikiş oluşumunu etkiledi.
Çok az enerji eksik bir bağlantı bırakabilir. Aşırı enerji, ince sacın yüzeyinin yanmasına, girintilenmesine veya deformasyonuna neden olabilir.
04
Yeniden Kullanılabilir Süreç Kaydı Yok
Önceki işlem, kaynak ayarlarının saklanması ve geri çağrılması için uygun bir yöntem sağlamadı.
Operatörler, ürünleri değiştirirken veya önceki tank modeline dönerken süreci yeniden ayarlamak zorunda kaldı; bu da kurulum süresini ve bireysel deneyime bağımlılığı artırdı.
05
Müşteri Neye İhtiyaç Duydu?
Müşteri aşağıdakileri gerçekleştirebilecek bir kaynak çözümü talep etti:
- İnce şekillendirilmiş tank kabukları için ısı girişini kontrol edin
- Şişmeyi, bükülmeyi ve yerel yüzey hasarını azaltın
- Kaynak yapmadan önce daha tutarlı bir bağlantı boşluğu sağlayın
- Gerekli yol etrafında sürekli bir dikiş oluşturun
- Kaynak akımını, elektrot basıncını ve ilerleme hızını koordine edin
- Manuel konumlandırmanın neden olduğu varyasyonu azaltın
- Farklı yakıt deposu modelleri için proses ayarlarını saklayın
- Üretim kayıtlarını ve süreç izlenebilirliğini destekleyin
- Farklı kapasite, profil ve sac kalınlıklarına sahip tanklara uyum sağlar
- Kaynaklı tankların kabul edilen sızıntı-test yöntemi kullanılarak kontrol edilmesine izin verin
Bunlar proje gereksinimleriydi. Nihai kabul kriterleri müşterinin çizimlerine, ürün standardına ve test prosedürüne göre tanımlanacaktı.
Ana Tank Kabuğu İçin Neden Dikiş Kaynağı Seçildi?
Üst ve alt kabuklar sürekli bir bağlantı gerektirir. Bireysel nokta kaynakları, tank gövdesi çevresinde aynı sürekli sızdırmazlık yolunu sağlayamaz.
Bir dikiş kaynak makinesi, bağlantı boyunca akım ve basınç uygulamak için dönen elektrot tekerlekleri kullanır. Kaynak parçalarının doğru şekilde üst üste bindirilmesi sürekli bir dikiş oluşturur.
Motosiklet yakıt depoları için sürecin dört faktörü dengelemesi gerekir:
| Süreç faktörü | Yetersiz ise | Aşırı veya dengesizse |
| Kaynak akımı | Eksik füzyon veya zayıf dikiş oluşumu | Aşırı ısınma, yüzey hasarı veya{0}yanma |
| Elektrot basıncı | Zayıf elektrik teması ve düzensiz kaynaklar | Derin girinti veya yerel deformasyon |
| Kaynak hızı | Bireysel konumlarda aşırı ısı | Yetersiz ısı ve süreksiz kaynak |
| Tutma ve soğutma sırası | Stabilizasyondan önce eklem hareketi | Gereksiz çevrim uzatması veya aşırı sıkma |
Bu değerler tek başına genel bir makine kataloğundan seçilemez. Gerçek malzeme, kalınlık, kabuk profili ve gerekli sızdırmazlık standardı kullanılarak geliştirilmelidirler.
Haifei'nin Özelleştirilmiş Kaynak Çözümü
1. Farklı Yakıt Tankı Örnekleri ile Kaynak Denemeleri
Haifei, farklı kapasitelere, kavisli profillere ve sac kalınlıklarına sahip motosiklet yakıt depoları üzerinde kaynak denemeleri gerçekleştirdi.
Denemeler aşağıdakileri değerlendirmek için kullanıldı:
- Kaynak-akım aralığı
- Elektrot basıncı
- Kaynak hızı
- Enerji verici zaman
- Tutma ve soğutma sırası
- Kabuk temas durumu
- Görünür ısı etkisi
- Kaynak sürekliliği
- Fikstür destek gereksinimleri
Amaç, ekipmanı ve takımları tamamlamadan önce uygulanabilir bir süreç penceresi oluşturmaktı.
2. Kontrollü Dikiş Kaynak Sistemi
Seçilen kaynak ekipmanı kaynak enerjisinin, elektrot basıncının ve iş parçası hareketinin koordineli kontrolünü sağlar.
İnce bir yakıt deposu kabuğu için kararlı kontrol özellikle önemlidir çünkü bir parametredeki değişiklik diğerlerini de etkiler. Örneğin, akımı ayarlamadan kaynak hızının arttırılması bağlantı yerindeki ısı girdisini azaltabilir. Hızı kontrol etmeden akımı arttırmak deformasyonu artırabilir.
Bu nedenle nihai kaynak programı, izole edilmiş bir akım değeri yerine tam bir parametre seti olarak oluşturulur.
3. Profil-Eşleşen Konumlandırma Fikstürü
Haifei, yakıt deposu profiline göre özel bir fikstür tasarladı.
Fikstür, üst ve alt kabuklar için tekrarlanabilir yerleştirme noktaları oluşturur ve kaynak sırasında kavisli yüzeyleri destekler. Aynı zamanda eklem temasının korunmasına ve kelepçeleme kuvvetinin tank gövdesi etrafında dağıtılmasına da yardımcı olur.
Fikstür tasarımı şunları dikkate alır:
- Yakıt deposu şekli ve kapasitesi
- Çevresel dikişin yeri
- Üst ve alt kabuk referansları
- Eklem boşluğu ve örtüşme
- Sıkıştırma basıncına duyarlı alanlar
- Yükleme ve boşaltma yönü
- Ürün değiştirme gereksinimleri
Birden fazla tank modeli söz konusu olduğunda, değiştirilebilir veya hızlı{0}}değiştirilebilen fikstür bileşenleri değerlendirilebilir.
4. Otomatik Konumlandırma ve Sürekli Kaynak
Tank yüklendikten ve konumlandırıldıktan sonra fikstür, mermileri tanımlanan referanslara göre tutar.
Daha sonra makine belirtilen kaynak sırasını takip eder. Kontrollü hareket, manuel yönlendirmenin neden olduğu varyasyonun azaltılmasına yardımcı olur ve kaynak hızının akım ve elektrot basıncıyla koordineli kalmasını sağlar.
Tam otomasyon seviyesi, müşterinin ihtiyaç duyduğu çıktıya, mevcut operatörlere ve ürün modeli sayısına göre ayarlanabilir.
5. Programlanabilir Proses Ayarları
Farklı yakıt deposu özelliklerine göre kaynak programları saklanabilir.
Bu, modelleri değiştirirken veya bir siparişi tekrarlarken onaylı parametre setlerinin geri çağrılmasına olanak tanır. Müşterinin süreç izlenebilirliğine ihtiyaç duyması durumunda erişim kontrolü ve üretim-veri kaydı da değerlendirilebilir.
Saklanan tarifler tekrarlanan manuel ayarlamaları azaltır ancak operatörün yine de yüklenen ürün için doğru programı ve fikstürü seçmesi gerekir.
Çözüm Orijinal Sorunları Nasıl Çözdü?
|
Orijinal üretim sorunu |
Hayfei yapılandırması |
Pratik fonksiyon |
| Üst ve alt kabukların eşit olmayan konumlandırılması | Profil-eşleştirme tespit elemanı | Tekrarlanabilir yükleme referansları oluşturur |
| Değişken derz boşluğu | Özel sıkıştırma ve destek yapısı | Daha yakın ve daha tutarlı kabuk temasını korur |
| Aşırı ısı deformasyonu | Koordineli akım, basınç ve hız kontrolü | Gereksiz ısı birikimini sınırlar |
| Süreksiz veya düzensiz dikiş | Kontrollü sürekli kaynak hareketi | Tekrarlanabilir bir kaynak yolunu korur |
| Manuel rehberliğe bağımlılık | Otomatik kaynak sırası | Operatörün-ilişkili hareket varyasyonunu azaltır |
| Model değişiklikleri sırasında tekrarlanan kurulum | Kayıtlı kaynak programları | Onaylanan ayarların geri çağrılmasına izin verir |
| Üretim kayıtlarının eksikliği | İsteğe bağlı veri depolama ve izlenebilirlik işlevleri | Süreç incelemesini ve üretim yönetimini destekler |
Gerçek iyileştirme seviyesi müşterinin kabul kriterlerine göre doğrulanmalıdır. Her yakıt tankı tasarımına genel bir yüzde uygulanmamalıdır.
Komple Motosiklet Yakıt Deposunda Hangi Kaynak İşlemleri Kullanılır?
Motosiklet yakıt deposunun her parçası aynı işlemle kaynak yapılmamalıdır.
Yakıt deposu alanı |
Tipik süreç |
Ana amaç |
| Üst ve alt ana kabuklar | Dikiş kaynağı | Sürekli sızdırmaz bir bağlantı oluşturun |
| Montaj braketleri | Direnç nokta kaynağı | Yapısal bileşenleri verimli bir şekilde takın |
| Takviye parçaları | Nokta veya projeksiyon kaynağı | Yerel yapısal destek sağlayın |
| Doldurucu bağlantısı veya düzensiz konumlar | MIG kaynağı veya değerlendirilen başka bir süreç | Elektrot tekerlekleri için uygun olmayan bağlantı noktalarına ulaşın |
| Tamamlanan tank | Sızıntı testi | Kaynak sonrası sızdırmazlık performansını doğrulayın |
Gerçek proses kombinasyonu bağlantı erişimine, malzemeye, kalınlığa ve ürün tasarımına bağlıdır.
Kaynak Makinesi mi, Komple Üretim Hattı mı?
Kapsamı fabrikanızın mevcut durumuna göre seçin.
Aşağıdaki Durumlarda Yakıt Tankı Kaynak Çözümünü Seçin:
Damgalama ekipmanı zaten mevcut
Üst ve alt kabuklar zaten oluşmuş durumda
Mevcut sorun esas olarak kaynak kalitesi veya çıktıdır
Yalnızca kaynak fikstürünün ve makinenin yükseltilmesi gerekiyor
Mevcut cilalama, kaplama ve test işlemleri kullanımda kalabilir
Aşağıdaki Durumlarda Komple Yakıt Tankı Üretim Hattını Seçin:
Yeni yakıt tankı üretim tesisi kuruluyor
Körleme ve hidrolik şekillendirme ekipmanı da gereklidir
Çoklu kaynak prosesleri entegre edilmelidir
Parlatma, kaplama ve sızıntı testlerinin planlanması gerekir
Müşterinin fabrika sürecinin tamamıyla ilgili yardıma ihtiyacı var
Haifei, ayrı bir yakıt deposu dikiş kaynak makinesi tedarik edebilir veya daha büyük bir üretim-hattı projesini değerlendirebilir.

Neden Yakıt Tankı Kaynak Projesinde Haifei ile Çalışmalısınız?
Makine Sonlandırma Öncesi Süreç Değerlendirmesi
Makine seçimi yalnızca yakıt deposu adına değil çizimlere, numunelere ve kaynak denemelerine dayanmaktadır.
01
Ekipman ve Fikstür Birlikte Geliştirildi
Kavisli ince-sac tanklar için fikstür desteği kaynak işleminin bir parçasıdır. Bu nedenle makine ve fikstür tek bir sistem olarak değerlendirilir.
02
Fiili Üretime Dayalı Yapılandırma
Otomasyon seviyesi çıktıya, ürün çeşitliliğine, operatörün katılımına ve mevcut fabrika alanına göre seçilir.
03
Teslimat Öncesi-Örnek Testi
Üzerinde anlaşmaya varılan numuneler, süreç geliştirme ve sevkiyattan önce-ön kabul için kullanılabilir.
04
Bireysel Makineler ve Üretim Hatları için Destek
Müşteriler bir kaynak{0}}makinesi projesiyle başlayabilir veya şekillendirme, kaynaklama, bitirme, inceleme ve montajı kapsayan daha geniş bir çözüm talep edebilir.
05
Mühendislerimizle iletişime geçin
SSS

01.Motosiklet yakıt deposu için en iyi kaynak yöntemi nedir?
02.Bir makine farklı motosiklet yakıt deposu modellerini kaynaklayabilir mi?
03.Haifei kaynak sırasında yakıt deposu deformasyonunu nasıl azaltır?
04.Dikiş kaynağı tek başına yakıt deposunun sızıntı yapmayacağını garanti edebilir mi?
05.Haifei sipariş vermeden önce yakıt deposu örneklerimizi test edebilir mi?
06. Haifei komple yakıt deposu üretim hattını sağlayabilir mi?